- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor grat-fri bearbejdning er kritisk i hydrauliske systemer
Hydrauliske systemer svigter stille og roligt. En grat bryder løs inde i en ventilblok, kommer ind i væskekredsløbet og begynder at gøre skade - på tætninger, åbninger, spoler - længe før noget dukker op på en måler. Når der er et symptom, er årsagen for længst væk.
Vi bearbejder hydrauliske komponenter til rumfart, bilindustrien, olie & gas og industrielle applikationer. Gratkontrol er noget, vi har været nødt til at gøre rigtigt.
Hvor burrs kommer fra
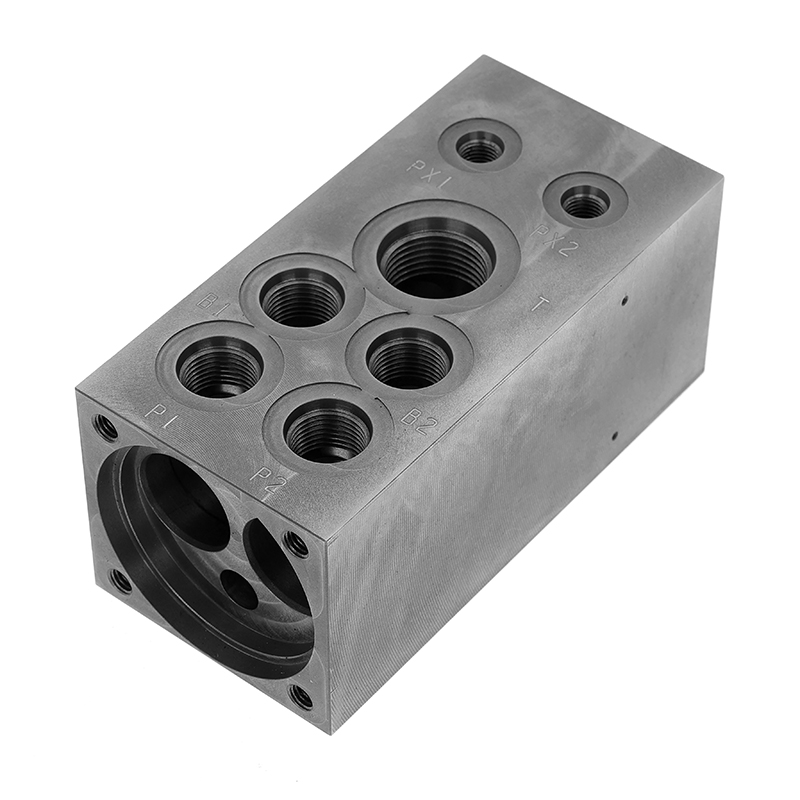
Hver krydsboret passage i en hydraulisk ventilblok skaber et kryds, hvor et skæreværktøj kommer ud gennem et allerede bearbejdet hul. Det udgangssted er, hvor der dannes grater. En typisk ventilblok har snesevis af disse - portindgange, interne kanaler, tætningsrillekanter, gevindforbindelser. De samme egenskaber, der får delen til at virke, er dem, der gør afgratning svær.
Manuel børstning når dem ikke. Det gør vibrerende efterbehandling heller ikke. De fleste af disse gratsteder er dybt inde i delen, ude af syne og uden for rækkevidde udefra.
Hvad grater faktisk gør inde i et hydraulisk kredsløb
Under tryk kommer løst fæstnede grater fri og bevæger sig med væsken. De skubber antallet af partikler forbi ISO 4406-grænserne, ridser tætningslæberne under samlingen og blokerer delvist kontrolåbninger - og ændrer det effektive flowområde på måder, der ændrer ventiladfærd. Det sidste er særligt svært at fange, fordi det viser sig som et tuning-problem, ikke et forureningsproblem.
I bremsesystemer, flyvekontrolaktuatorer og højtryksenergisektorventiler går konsekvenserne af at få dette forkert ud over en reparationsregning.
Hvordan vi bearbejder for at forhindre det
Vi behandler ikke afgratning som et oprydningstrin. Målet er ikke at skabe grater, der skal ryddes op i første omgang - og hvor de dannes, for at løse dem, før delen forlader opsætningen.
Vores fem-aksede CNC-centre lader os styre tilgangsvinklen ved krydsborede skæringer, hvilket direkte påvirker gratstørrelsen og vedhæftningen ved udgangspunktet. Forhydrauliske ventilblokkeoghydrauliske manifoldlegemer, værktøjsbanesekvensering håndterer intern skæringsoprydning inden for det samme program - ingen sekundær operation, intet adgangsproblem.
Indvendige passageafslutninger løber til Ra ≤ 0,8μm. Før noget sendes, gennemgår den CMM-inspektion og heliumlækagetest ved 1,5× arbejdstryk.
Spørgsmål, der er værd at stille, før du køber
Hvis gratkontrol er vigtig for din applikation, så spørg din leverandør, hvordan interne kryds afgrates - og hvordan det verificeres. "Vi inspicerer for grater" er et andet svar end "vi kontrollerer processen, så de ikke dannes." Sondringen har betydning på området.
Gennemse voreshydrauliske komponentereller kontakt vores ingeniørteam for at tale igennem din